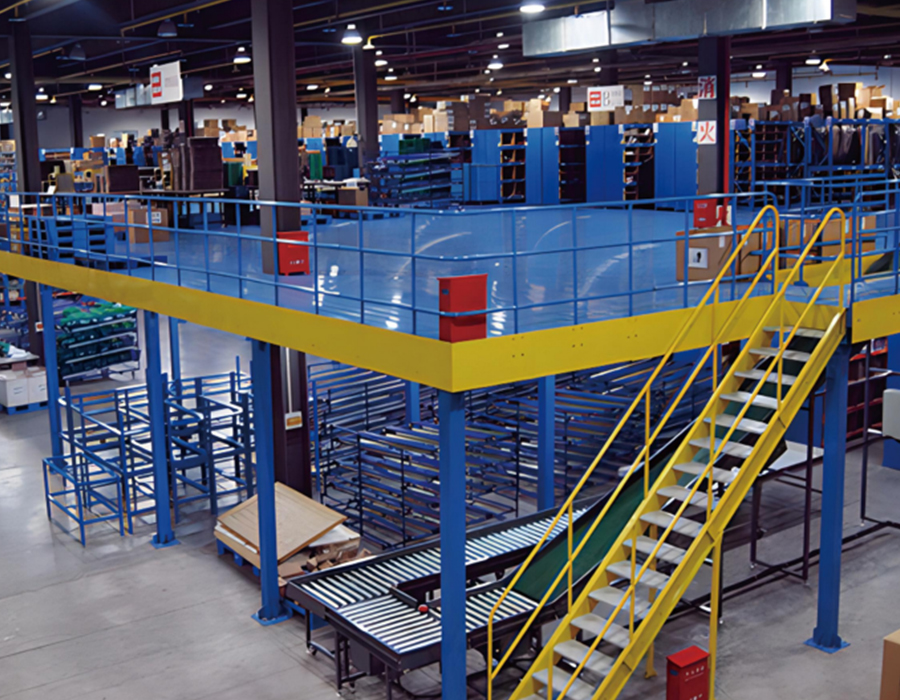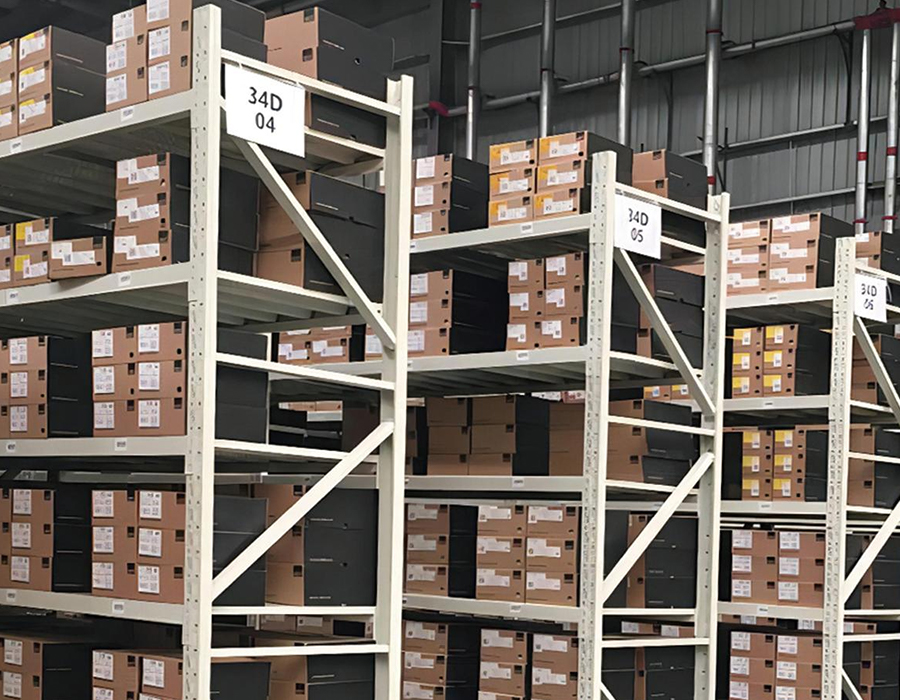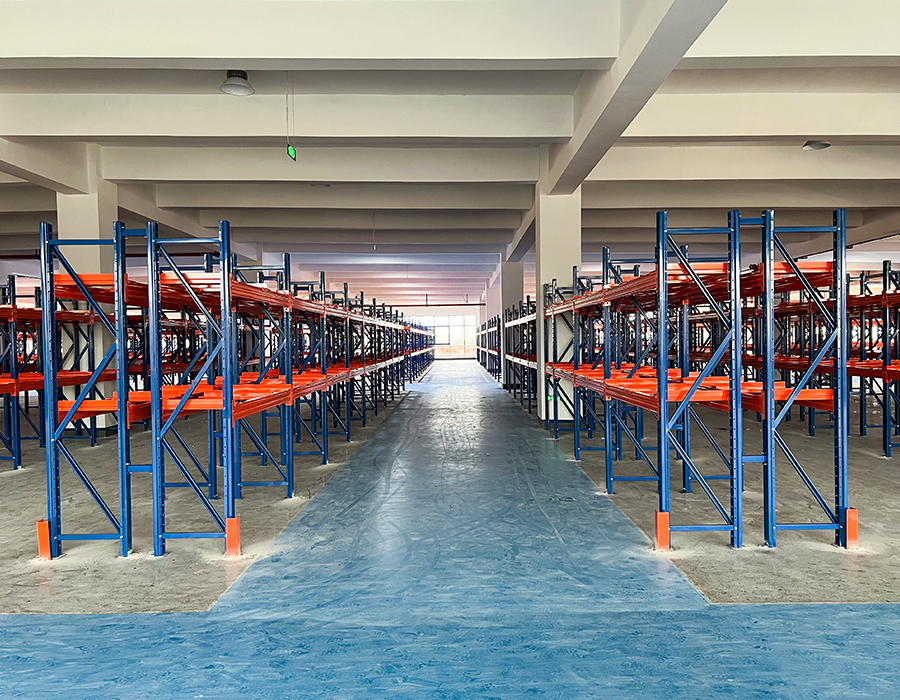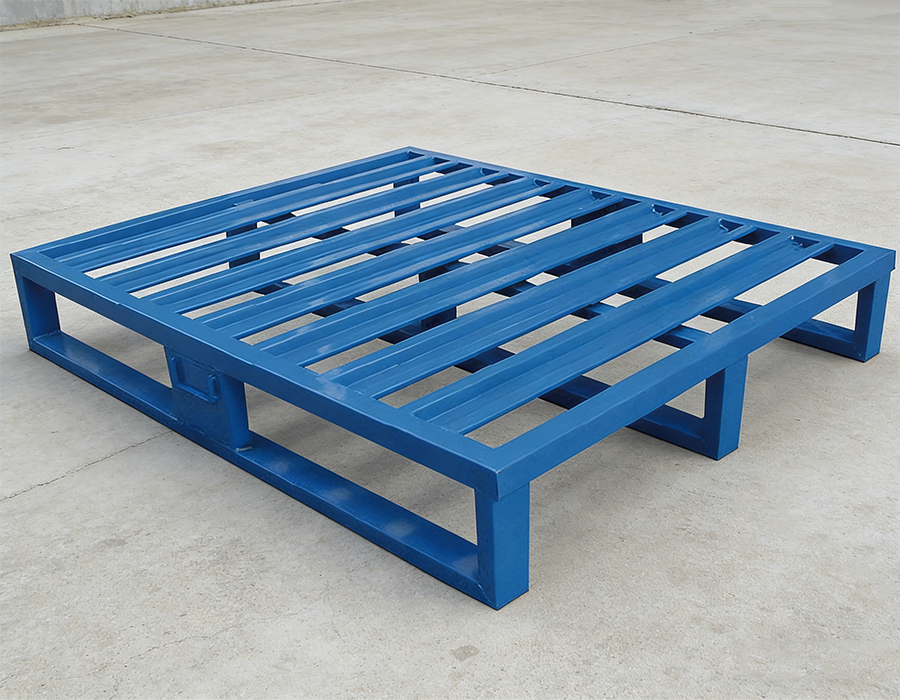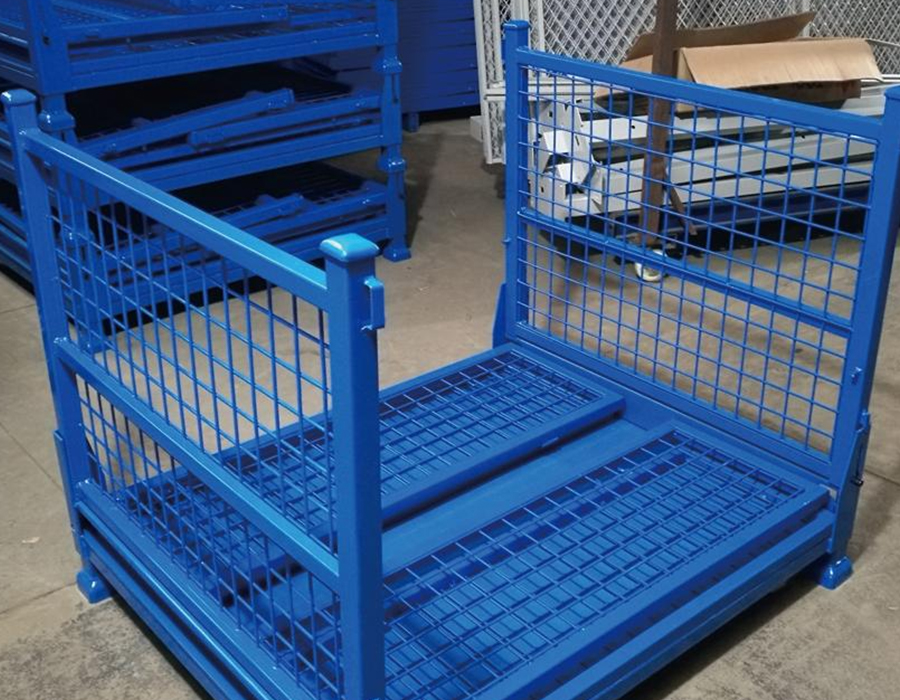
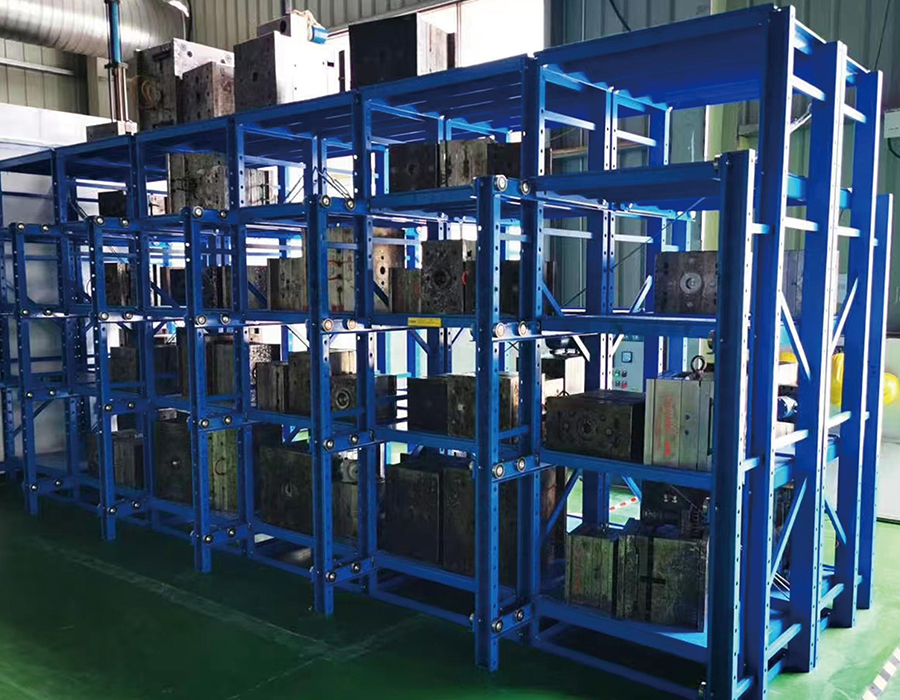
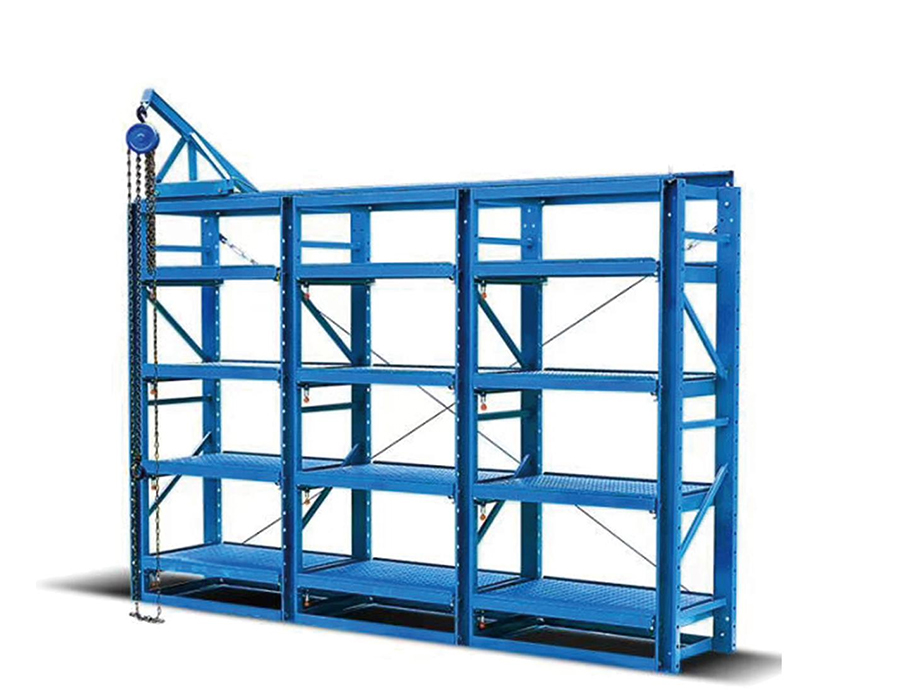
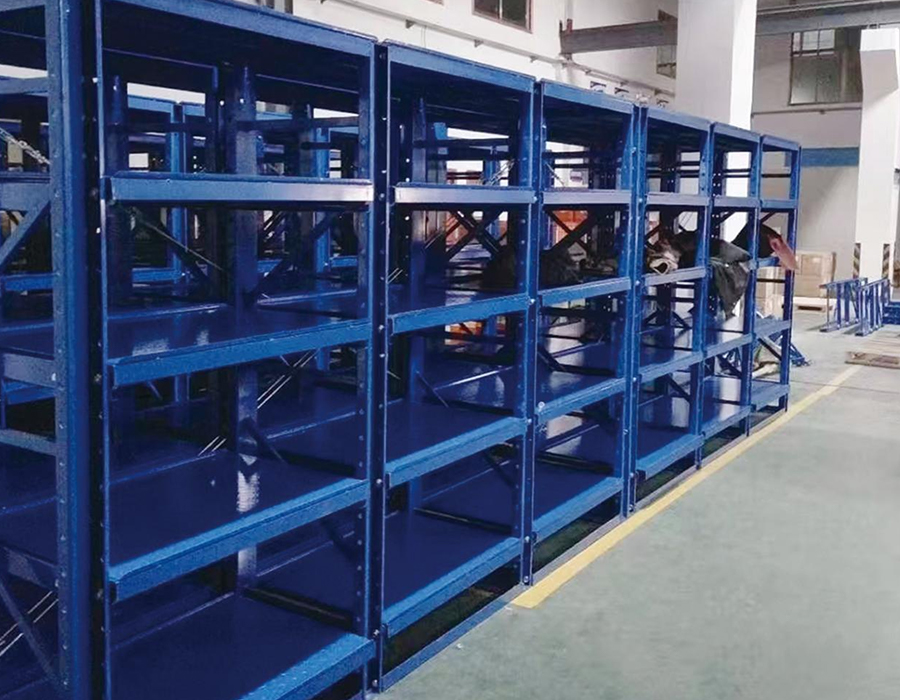
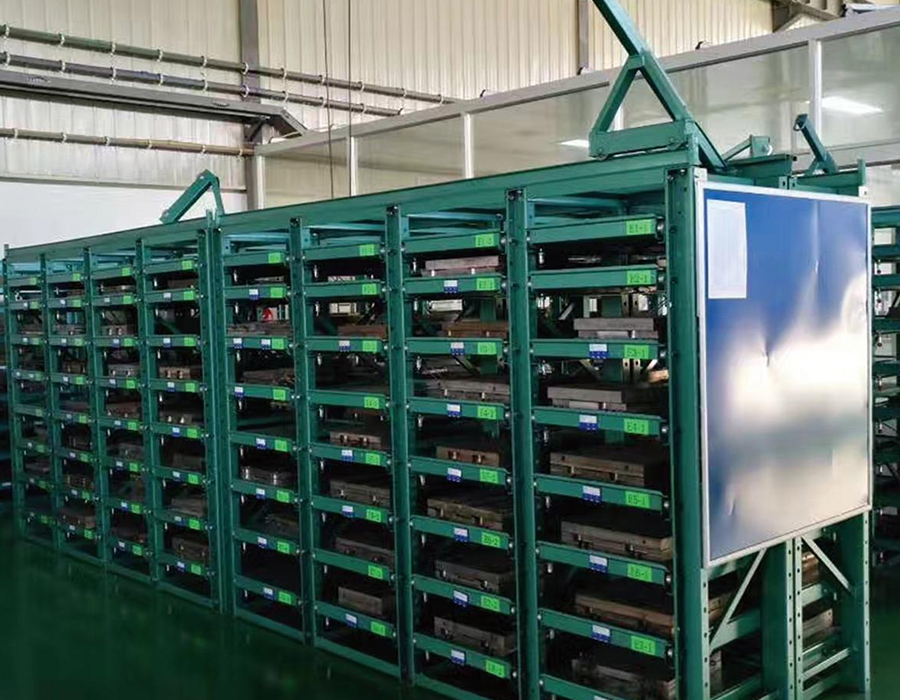
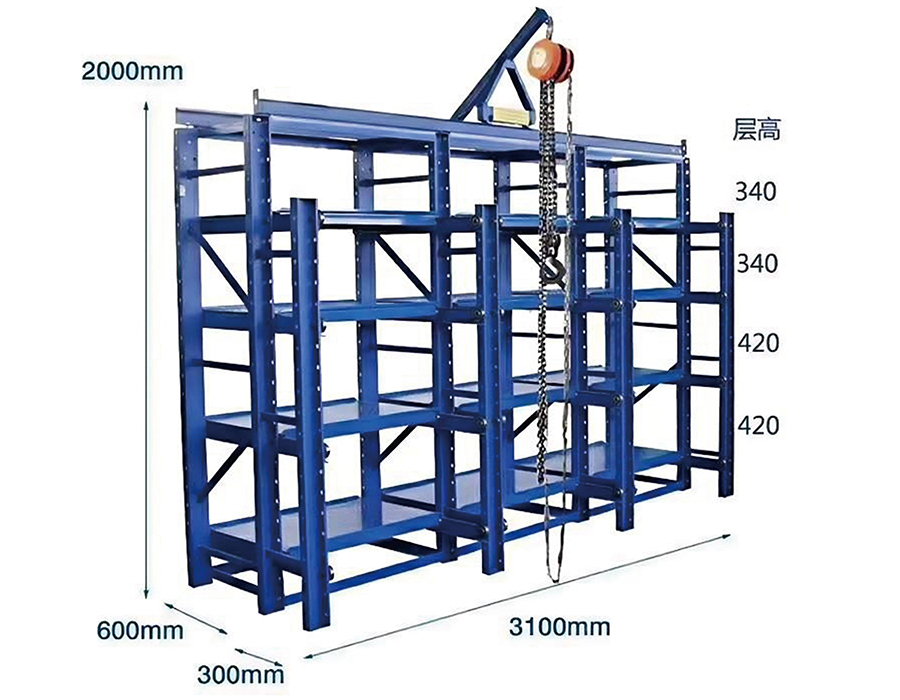
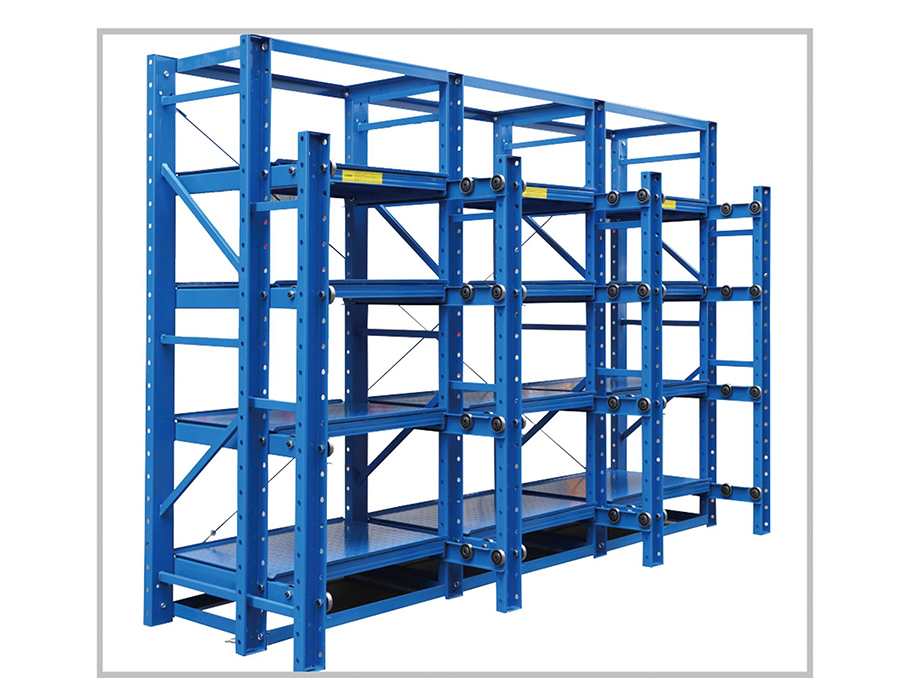
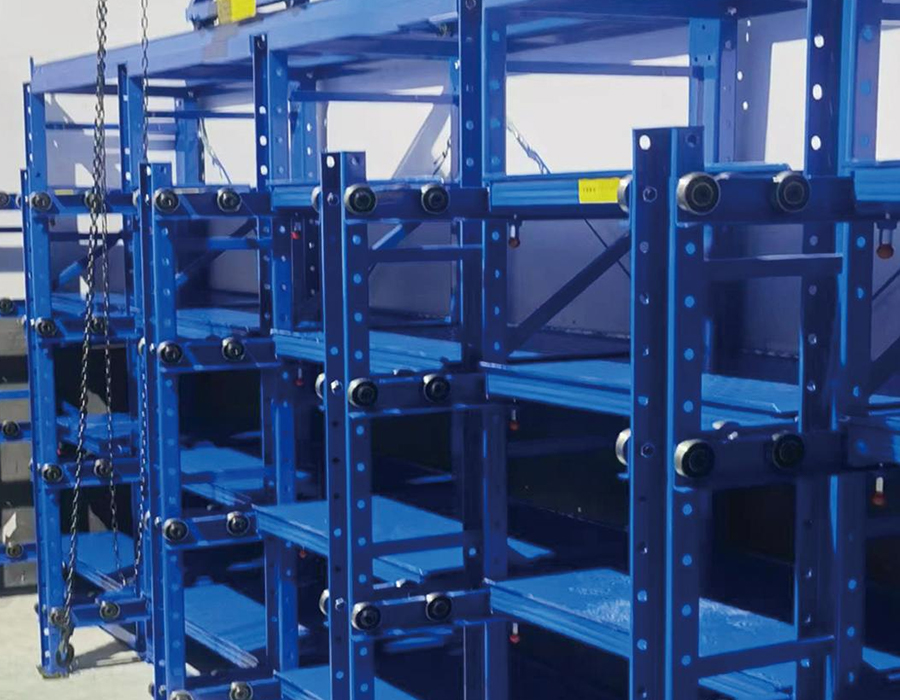
Le scaffalature per stampi a cassetti sono sistemi di stoccaggio progettati appositamente per lo stoccaggio, la classificazione e il recupero organizzati di attrezzature industriali, disponibili in configurazioni semiaperte e completamente aperte per adattarsi a diverse dimensioni di stampi, pesi e frequenze di accesso in un'ampia gamma di ambienti di produzione.
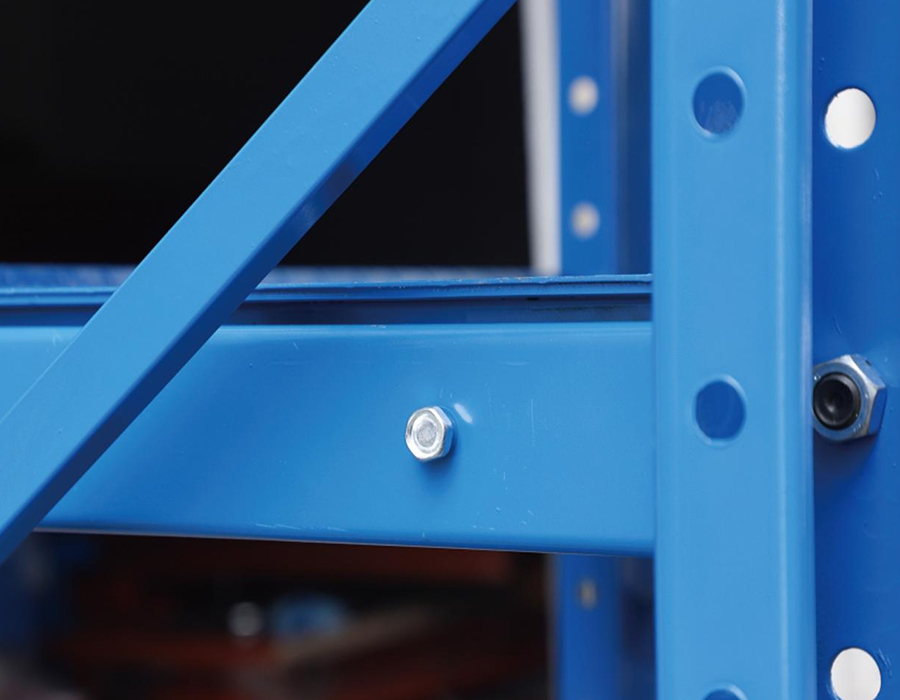
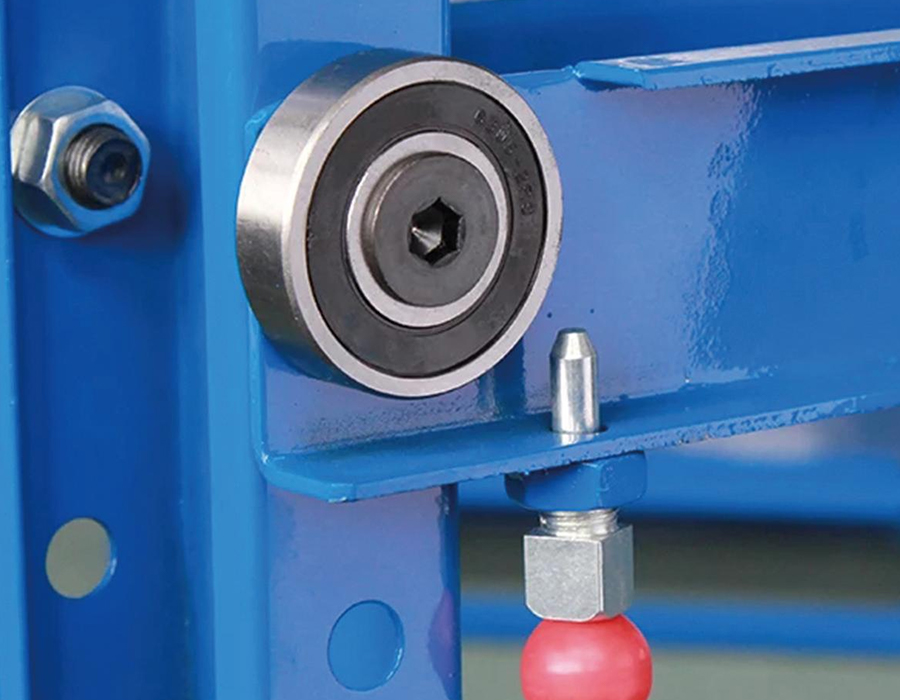
La struttura primaria comprende montanti e traverse in acciaio profilato ad alta resistenza o acciaio laminato a freddo, con cassetti montati su guide di precisione per un funzionamento regolare e senza sforzo. Ogni cassetto è dotato di un blocco di sicurezza di posizionamento e di viti di fissaggio anti-caduta per mantenere la stabilità dello stampo durante lo stoccaggio e prevenire danni causati da spostamenti involontari.
La portata per cassetto varia da 200 kg a 3.000 kg; il modello per carichi pesanti completamente aperto supporta 1.200 kg per cassetto ed è fornito con un dispositivo di sollevamento integrato per il carico e il recupero senza gru a ponte o grandi carrelli elevatori. Un meccanismo di interblocco impedisce strutturalmente l'estensione simultanea di più di un cassetto, eliminando il rischio di instabilità del baricentro associato a più livelli aperti.
Il trattamento superficiale resistente alla ruggine, all'umidità e alla polvere protegge gli utensili immagazzinati dal degrado ambientale. Le applicazioni principali includono la produzione meccanica, l'utensileria automobilistica, lo stampaggio a iniezione e la produzione elettronica, offrendo un'efficienza di cambio stampo misurabilmente più elevata e minori costi di usura e danneggiamento degli utensili.
Immaginate un magazzino alla fine di un turno: pallet di prodotti finiti in attesa nella zona ...
Leggi di piùQuando un carrello elevatore lascia cadere un pallet pieno su una trave della scaffalatura, la...
Leggi di piùAnhui Huijian Intelligent Equipment Co., Ltd. ha recentemente accolto una delegazione di rapprese...
Leggi di piùPerché le rastrelliere per stampi sono uno strumento fondamentale per il flusso di lavoro ...
Leggi di piùCos'è lo scaffale senza bulloni per carichi leggeri? Scaffalature senza bulloni per ca...
Leggi di piùNell'a scaffali per stampi a cassetti per carichi pesanti , il meccanismo di estensione dei cassetti è il luogo in cui si concentrano le maggiori esigenze ingegneristiche, ma è il componente più frequentemente sottospecificato negli appalti di bilancio. Un cassetto dello stampo può trasportare carichi che vanno da 500 kg a oltre 5.000 kg a seconda dell'applicazione e deve estendere tale carico in modo uniforme su una distanza di 600–1.200 mm senza deflessione laterale, senza inceppamenti sotto carico eccentrico e funzionamento affidabile per migliaia di cicli. Questi requisiti non possono essere soddisfatti aumentando le dimensioni delle guide per cassetti standard per carichi leggeri.
I due tipi di sistemi di estensione dominanti utilizzati nelle scaffalature industriali sono le guide con cuscinetti a rulli in acciaio e i sistemi di guide profilate con carrelli a ricircolo di sfere. Le guide con cuscinetti a rulli utilizzano rulli in acciaio temprato che scorrono in canali formati a freddo: sono robusti, tolleranti alla contaminazione e semplici da manutenere, ma la loro capacità di carico per unità di larghezza è limitata dallo stress da contatto dei rulli. Per cassetti di peso superiore a 2.000 kg, una singola coppia di guide a rulli diventa poco pratica senza una distanza estremamente ampia, il che a sua volta aumenta la larghezza complessiva della campata dello scaffale. I sistemi di guide profilate (essenzialmente binari di movimento lineare presi in prestito dalla tecnologia delle macchine utensili) raggiungono valori di carico dinamico molto più elevati in una sezione trasversale più stretta, ma sono più sensibili al disallineamento durante l'installazione e richiedono ambienti operativi più puliti per raggiungere la durata nominale.
Il parametro critico delle specifiche non è solo la capacità di carico statico ma anche il coefficiente di carico dinamico sotto cicli di estensione ripetuti. Un sistema di scorrimento valutato con un carico statico di 3.000 kg può avere una durata a fatica stimata di soli 20.000 cicli di estensione completa a quel carico: il che, in una sala stampi che opera su due turni giornalieri, si traduce in circa due o tre anni prima che sia necessaria la sostituzione dei cuscinetti. Gli acquirenti dovrebbero richiedere la valutazione del ciclo di carico dinamico e non fare affidamento esclusivamente sulla capacità statica quando confrontano le specifiche delle scaffalature per stampi a cassetto.
Il peso dello stampo viene quasi sempre indicato come il peso netto del gruppo stampo stesso: nucleo, piastre cavità e sistema di espulsione. Questa cifra è ciò che appare sulle schede degli stampi e ciò che la maggior parte dei responsabili di produzione utilizza quando specificano i requisiti di stoccaggio. Tuttavia, il carico effettivo che deve sostenere un portastampi a cassetto è costantemente superiore al peso nominale dello stampo, a volte con un margine significativo, a causa della massa aggiuntiva che si accumula in condizioni di stoccaggio.
Diversi fattori contribuiscono nella pratica a questa sottostima:
Una pratica di progettazione affidabile consiste nell'applicare un fattore 1,25× al peso nominale dello stampo quando si specifica la capacità del cassetto e considerarlo come il carico di lavoro minimo anziché come massimo. Il nostro magazzino per carichi pesanti portastampi a cassetto sono valutati e testati al carico di lavoro dichiarato con tutti i fattori di sicurezza applicati, tenendo conto delle condizioni di carico reali che i dati sul peso nominale dello stampo normalmente non rispettano.
La configurazione della superficie di un cassetto portastampi viene raramente discussa nelle conversazioni di approvvigionamento, ma ha un impatto diretto sulle condizioni dello stampo durante lo stoccaggio, sulla facilità di movimentazione e sul tempo necessario per il recupero e la preparazione dello stampo. Una piastra piana in acciaio, la superficie più comune dei cassetti, è semplice da fabbricare e genericamente adatta, ma non è la superficie ottimale per ogni tipo di stampo o durata di conservazione.
La piastra piana a copertura totale fornisce la massima area di contatto ed è adatta per stampi con superfici di base piane e lavorate. Il problema chiave delle specifiche è la tolleranza della planarità della superficie: una piastra del cassetto che si flette di più di 3–5 mm sotto pieno carico crea una condizione di supporto irregolare che può indurre stress nelle piastre base dello stampo non progettate per il carico su tre punti. Le nervature devono essere orientate in modo da ridurre al minimo la deflessione a metà campata sotto l'impronta dello stampo, il che richiede la conoscenza della posizione del baricentro dello stampo rispetto al cassetto, non solo del suo peso totale.
Le superfici a listelli o a griglia in acciaio consentono al refrigerante, al fluido da taglio e ai residui di rilascio dello stampo di defluire attraverso il cassetto anziché accumularsi sulla superficie della piattaforma. Ciò è particolarmente utile nelle strutture in cui gli stampi entrano nello stoccaggio senza una pulizia completa. Il compromesso strutturale è che i carichi concentrati provenienti da stampi di piccolo ingombro poggiano su singole barre anziché distribuirsi su una piastra, aumentando la sollecitazione locale nei punti di contatto e potenzialmente segnando le superfici morbide dello stampo se il passo della barra è troppo grossolano.
Per le strutture che immagazzinano stampi di precisione di alto valore con requisiti dimensionali ridotti, i cassetti possono essere dotati di blocchi di posizionamento lavorati o blocchi a V regolabili che registrano lo stampo in un orientamento definito. Ciò impedisce allo stampo di spostarsi durante l'estensione del cassetto (un rischio reale con stampi pesanti su piastre piane lisce) e garantisce che l'attrezzatura di sollevamento possa agganciare i punti di sollevamento dello stampo in modo coerente senza riposizionamenti. Il costo di fabbricazione aggiuntivo per la localizzazione degli elementi viene generalmente recuperato entro il primo anno grazie alla riduzione dei tempi di gestione e all'eliminazione della nuova ispezione dopo lo spostamento indotto dallo stoccaggio.
Un cassetto completamente esteso che trasporta uno stampo da 3.000 kg rappresenta una delle richieste di carico localizzato più elevate in qualsiasi sistema di stoccaggio in magazzino. Il momento a sbalzo generato dall'estensione completa (il prodotto del peso dello stampo e la distanza di estensione dalla parte anteriore della cremagliera) deve essere completamente contrastato dal sistema di guida del cassetto e trasferito nuovamente nel telaio della cremagliera attraverso la struttura di montaggio della guida. Se il percorso del carico viene interrotto da un cedimento della guida, dal taglio di un bullone di montaggio o da una rottura della saldatura, la conseguenza è un'improvvisa e incontrollata caduta del peso dell'intero cassetto.
I sistemi di rack progettati senza ridondanza strutturale si basano sull'integrità di un singolo percorso di carico attraverso il meccanismo di estensione. Aggiungere ridondanza significa costruire elementi di supporto secondari che intervengono solo in caso di guasto, prevenendo cadute catastrofiche senza essere attivi in condizioni operative normali. Le misure di ridondanza più pratiche utilizzate nella progettazione di scaffalature per stampi a cassetto per carichi pesanti includono:
Specificare le funzionalità di ridondanza comporta un costo aggiuntivo, in genere pari al 12-18% rispetto al costo del meccanismo dei cassetti, ma questa è la base di confronto appropriata, non il costo totale del rack. Contro la responsabilità e l’interruzione operativa di un evento di caduta dello stampo che coinvolge attrezzature del valore di centinaia di migliaia di yuan, l’investimento ingegneristico è semplice da giustificare.
L'identificazione degli stampi e l'efficienza nel recupero rappresentano un collo di bottiglia operativo ricorrente negli impianti che immagazzinano più di 30-50 stampi, anche quando il sistema di stoccaggio fisico è ben progettato. Il vantaggio intrinseco del portastampi a cassetto, ovvero che ogni stampo occupa un cassetto dedicato che può essere estratto e ispezionato singolarmente, si realizza pienamente solo quando il sistema di identificazione consente di individuare il cassetto corretto senza aprire più cassetti in sequenza.
L'etichettatura fisica è la linea di base: un portaetichette montato sulla parte anteriore di ciascun cassetto, visibile quando ci si avvicina al lato del corridoio dello scaffale. Il requisito pratico è che le etichette rimangano leggibili nell'ambiente della sala stampi: nebbia d'olio, umidità e urti occasionali rendono inaffidabili le etichette di carta nei supporti di plastica dopo sei-dodici mesi. Le etichette incise in acciaio inossidabile o le piastre in alluminio anodizzato con contenuto marcato al laser sono la specifica appropriata per ambienti con esposizione regolare a refrigeranti o agenti distaccanti.
L'integrazione RFID a livello di cassetto è sempre più adottata nelle strutture che gestiscono stampi con cicli produttivi brevi e cambi frequenti. Un tag RFID incorporato o attaccato alla parte anteriore del cassetto viene letto da un'antenna fissa sulla parte anteriore del corridoio dello scaffale o da un lettore portatile, collegando la posizione fisica del cassetto al database di gestione degli stampi senza scansione manuale. Il requisito chiave dell'integrazione è che la posizione del tag RFID rimanga coerente in tutti i cassetti del sistema: una variazione di oltre 20–30 mm dal centro della zona di lettura dell'antenna riduce l'affidabilità della lettura in ambienti ad alto contenuto di metalli dove la riflessione del segnale è già una sfida. Grazie alle nostre capacità interne di ricerca e sviluppo e alla fabbricazione di cassetti personalizzabili, siamo in grado di progettare frontali di cassetti compatibili con RFID con tasche per etichette standardizzate come opzione integrata in fabbrica piuttosto che come retrofit sul campo.
I sistemi di codici a barre e QR occupano la via di mezzo: costi di infrastruttura inferiori rispetto all'RFID e più durevoli delle etichette di carta se stampate su supporto in poliestere con supporto metallico con inchiostro stabile ai raggi UV. Uno scanner portatile collegato a un tablet o a un terminale WMS mobile consente la conferma della posizione prima dell'estensione del cassetto, riducendo il rischio di recuperare lo stampo sbagliato in una struttura in cui sono immagazzinati più set di utensili dall'aspetto simile.
I sistemi di scaffalature per stampi a cassetti, in particolare quelli configurati per più livelli di stampi pesanti, generano concentrazioni di carico sul pavimento che spesso superano ciò che le solette standard del magazzino possono supportare senza intervento tecnico. Un rack per stampi a due livelli che immagazzina stampi da 3.000 kg in ciascuno dei sei cassetti per baia trasporta un potenziale carico totale di 36.000 kg (escluso il peso della struttura del rack) distribuito su quattro ingombri della piastra di base. La pressione del pavimento sotto ciascuna piastra di base può superare le 80-100 tonnellate per metro quadrato se le piastre di base sono piccole e la soletta di cemento è sottile.
Il primo passo in qualsiasi processo di pianificazione dell'installazione di scaffalature è ottenere la certificazione del carico sul pavimento dell'ingegnere strutturista per l'area di installazione, non la specifica generica della capacità del pavimento dell'edificio, che in genere è un carico nominale distribuito uniformemente che non riflette il comportamento del carico puntuale. I carichi puntuali sotto le piastre base delle scaffalature si comportano diversamente dai carichi distribuiti in termini di sollecitazione di taglio da punzonamento nella soletta, e i pavimenti dei magazzini più vecchi progettati per 5 tonnellate per metro quadrato di carico distribuito possono essere vulnerabili a cedimenti da punzonamento sotto un carico concentrato della piastra base di 20 tonnellate anche se il peso totale rientra nella capacità distribuita.
Laddove la capacità del piano è marginale, le soluzioni pratiche includono:
La corrosione delle superfici dello stampo durante lo stoccaggio è una delle forme più costose e prevenibili di danno alle attrezzature negli impianti di produzione, ma viene spesso attribuita esclusivamente all'applicazione inadeguata di inibitori della corrosione piuttosto che esaminata come un problema dell'ambiente di stoccaggio. Il design delle rastrelliere per stampi a cassetto influenza il microambiente attorno agli stampi immagazzinati in modo da accelerare o ritardare l'ossidazione superficiale, indipendentemente dal composto inibitore della ruggine applicato sulla superficie dello stampo prima dello stoccaggio.
La condensa è il principale fattore di corrosione nella maggior parte degli ambienti di stoccaggio degli stampi. Gli stampi con grande massa termica, in particolare gli strumenti di pressofusione di grandi dimensioni conservati dopo cicli di produzione a caldo, si raffreddano lentamente e attraversano il punto di rugiada dell'aria ambiente quando la loro temperatura superficiale diminuisce. Se l'aria che circonda lo stampo in un cassetto chiuso o semichiuso ha una circolazione limitata, l'umidità si condensa sulla superficie dello stampo e rimane a contatto per periodi prolungati. I design delle scaffalature con alloggiamenti dei cassetti chiusi, ovvero pannelli laterali solidi e coperture superiori, creano sacche d'aria stagnanti che peggiorano questo effetto rispetto alle scaffalature a telaio aperto che consentono la circolazione dell'aria ambiente attorno agli stampi immagazzinati.
Le pratiche caratteristiche di progettazione che riducono il rischio di corrosione nello stoccaggio di stampi a cassetti includono:
Ciò che il design delle scaffalature non può compensare è un trattamento superficiale inadeguato prima dello stoccaggio. L'avvolgimento con pellicola di inibitore della corrosione in fase vapore (VCI), l'olio antiruggine applicato su tutte le superfici non verniciate e la protezione sigillata della linea di giunzione rimangono la difesa principale contro la corrosione degli stampi durante lo stoccaggio. Il contributo del rack è quello di creare condizioni in cui tali trattamenti possano funzionare in modo efficace, il che significa ridurre al minimo la condensa, la contaminazione e il tempo di contatto con l'umidità accumulata piuttosto che fornire semplicemente un pavimento asciutto su cui appoggiare lo stampo.
La corsa dell'estensione del cassetto è un parametro di specifica che viene spesso impostato su un numero tondo (600 mm, 800 mm o estensione completa) senza un'analisi sistematica della distanza di corsa effettiva richiesta per il sollevamento e la movimentazione sicura dello stampo nella struttura specifica. Una distanza di viaggio sottospecificata è una fonte comune di difficoltà di gestione e rischio di lesioni; una distanza di spostamento eccessiva aumenta il momento a sbalzo sul sistema di guida e può superare la capacità strutturale della cremagliera per un dato peso dello stampo.
La distanza minima di corsa del cassetto richiesta è determinata dalla geometria dello stampo, dal tipo di dispositivo di sollevamento utilizzato e dallo spazio libero disponibile davanti alla scaffalatura. Il calcolo determinante coinvolge tre variabili:
Un approccio sistematico consiste nel preparare un disegno in scala del cassetto completamente esteso con lo stampo in posizione, sovrapporre la geometria di avvicinamento del gancio della gru e il confine del corridoio e verificare che gli spazi di sollevamento e i requisiti di uscita dal corridoio siano entrambi soddisfatti alla distanza di viaggio selezionata. Questo esercizio di disegno richiede meno di un'ora ed elimina il più comune reclamo post-installazione relativo alle cremagliere per stampi a cassetto: il cassetto non si estende abbastanza da consentire un collegamento sicuro della gru con l'attrezzatura.
Il nostro team di professionisti
è pronto a supportarti.


 Produttori di scaffalature per magazzino