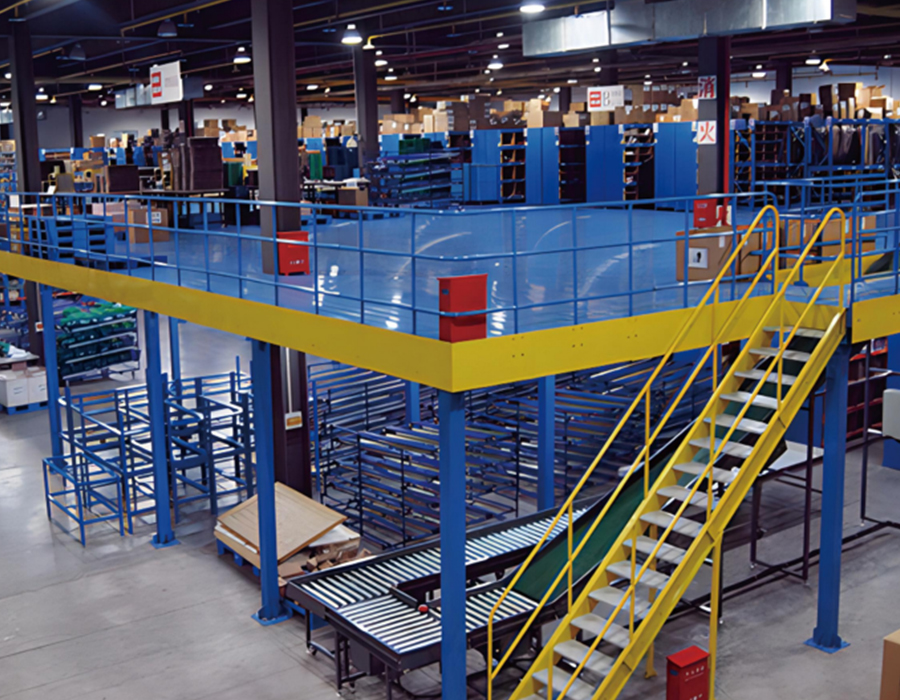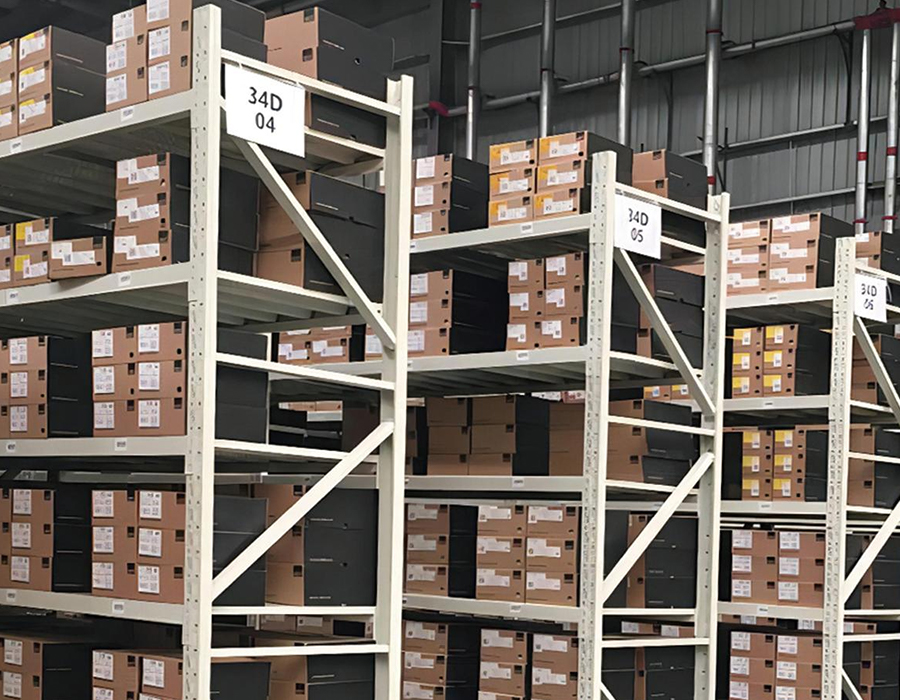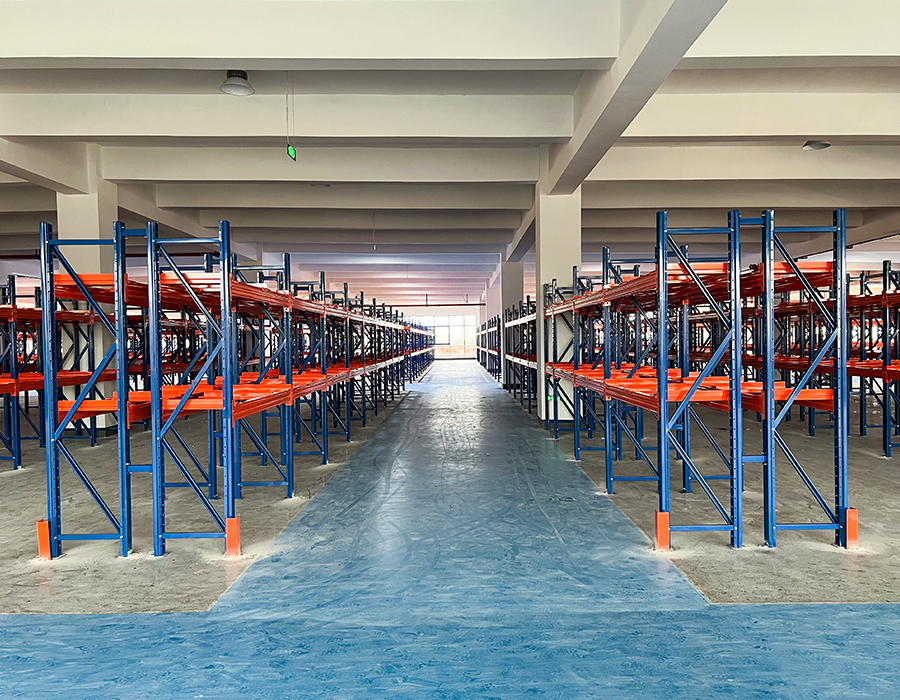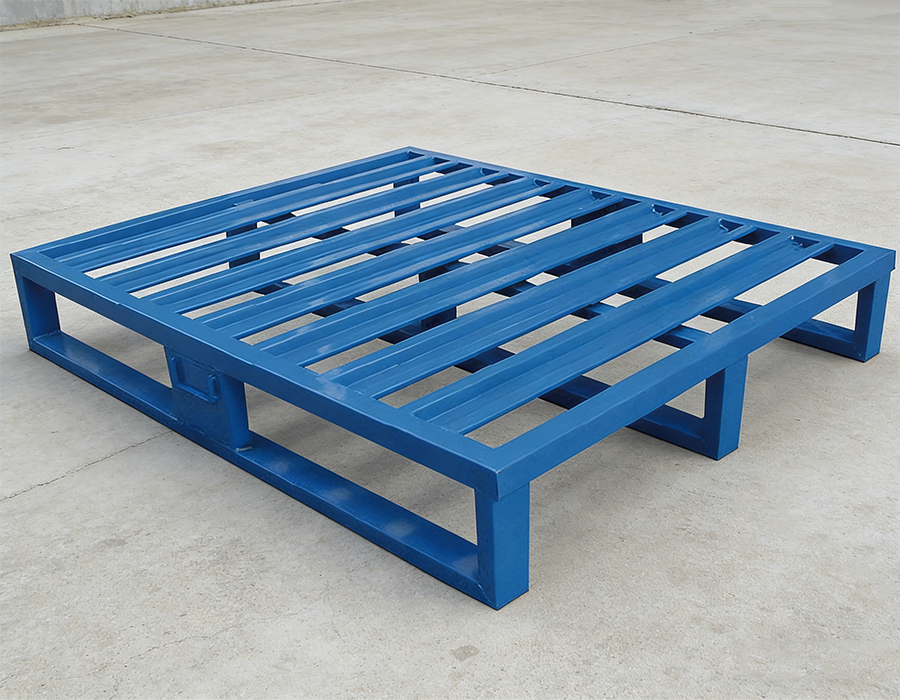
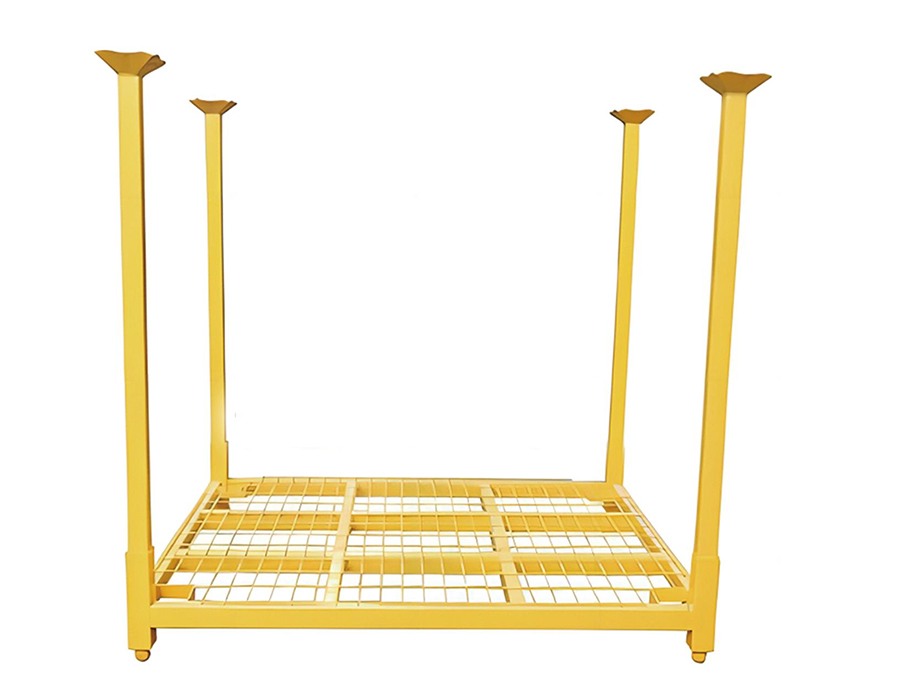
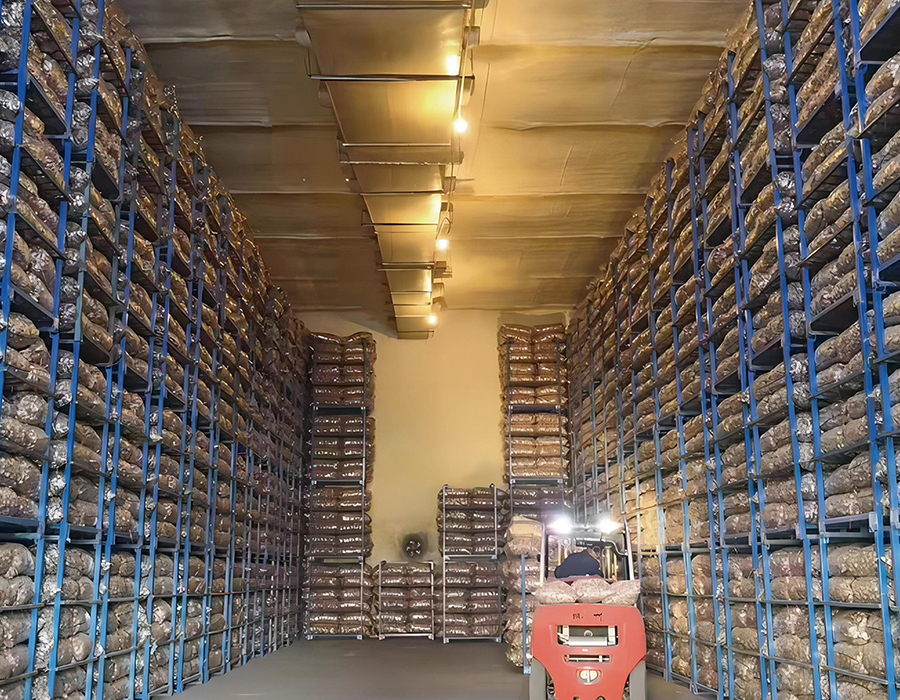
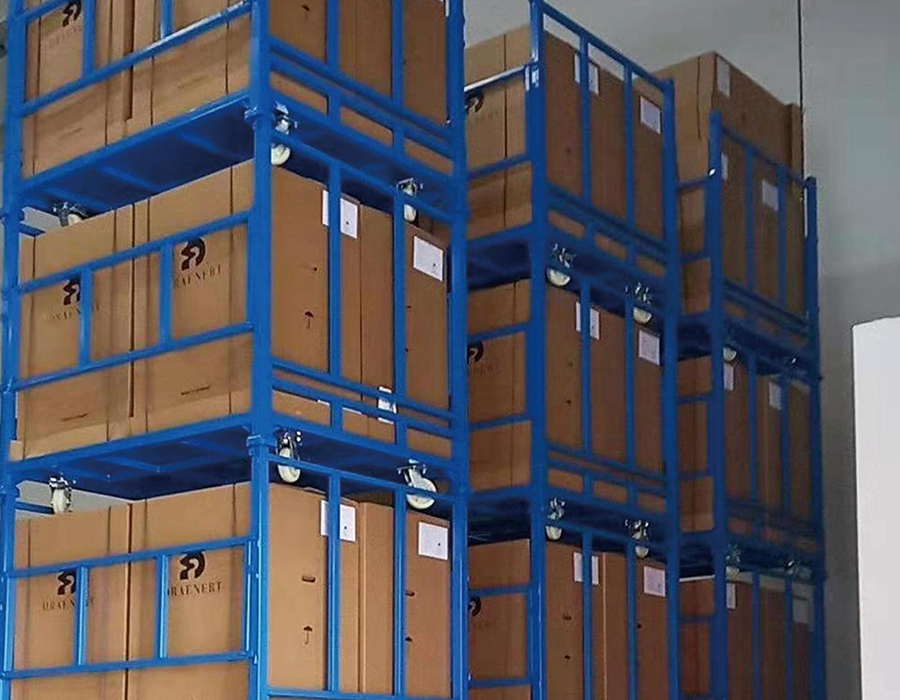
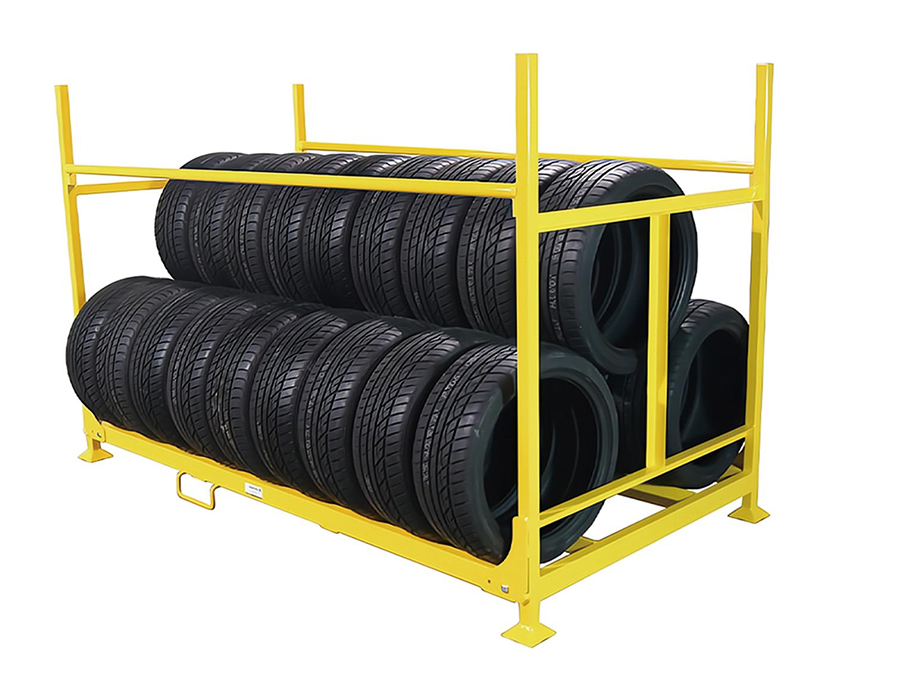
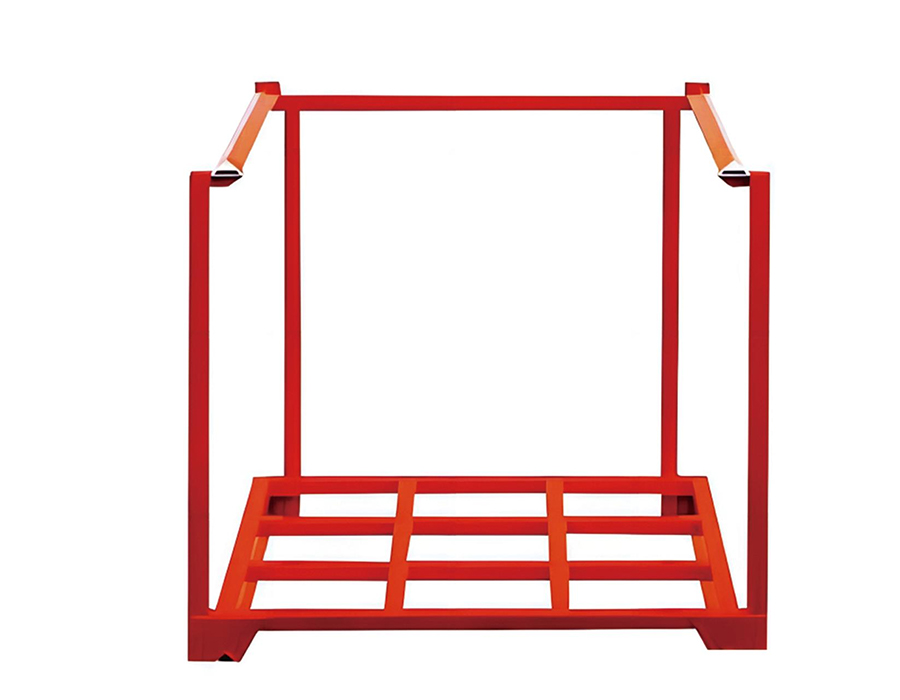
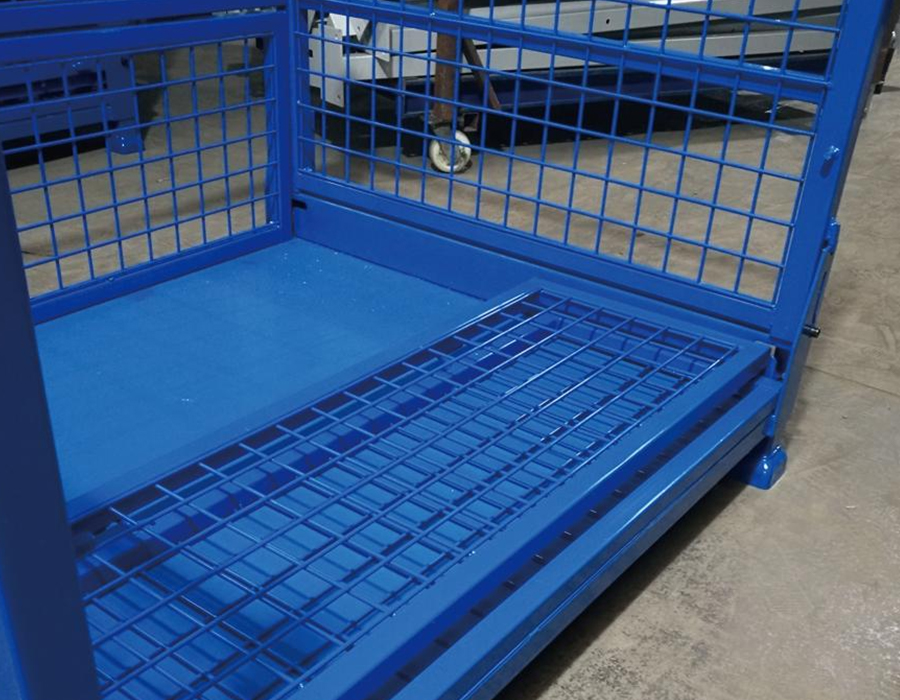
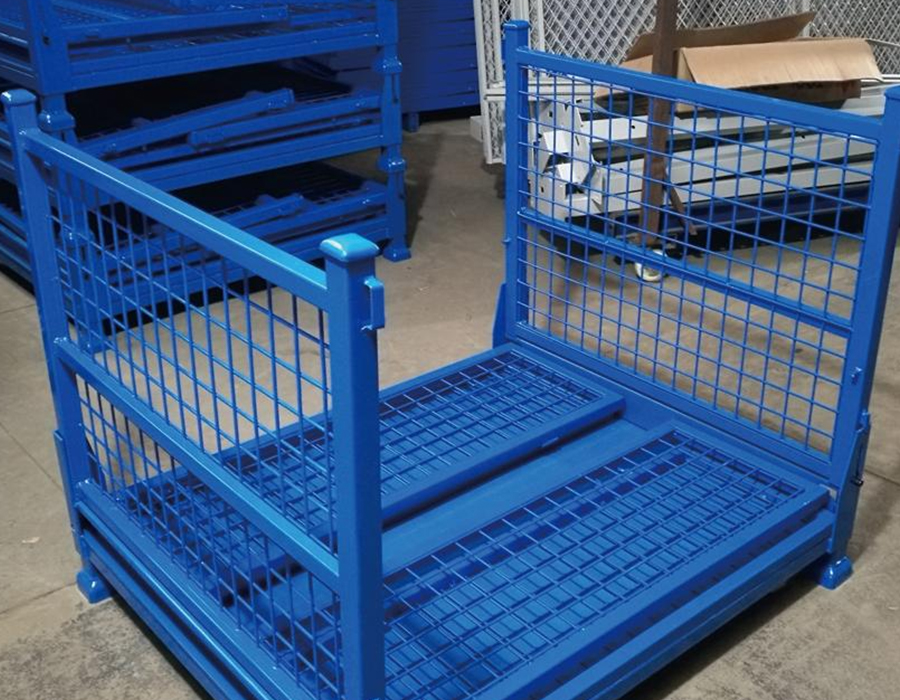
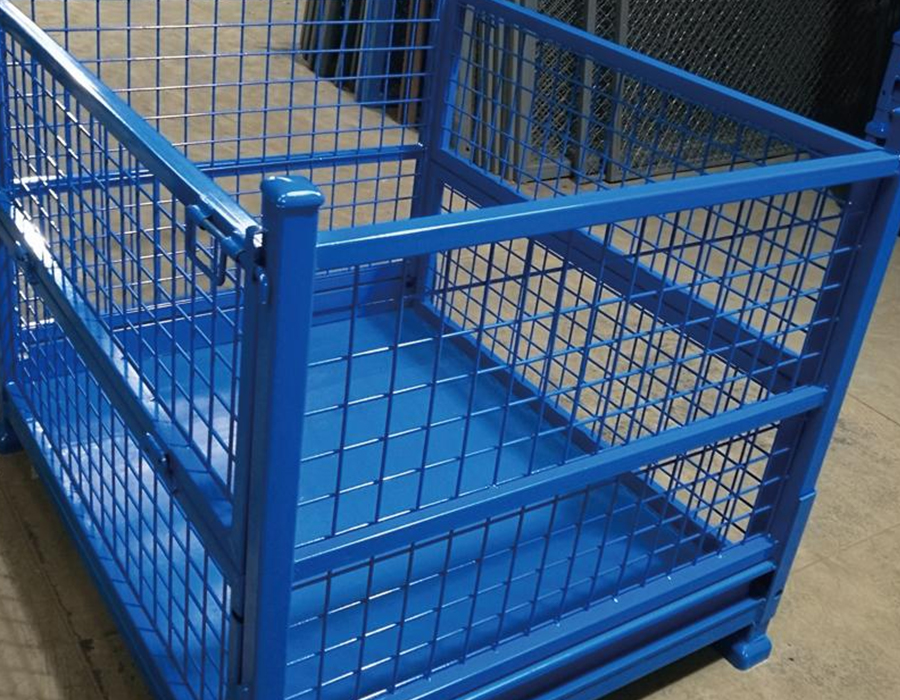
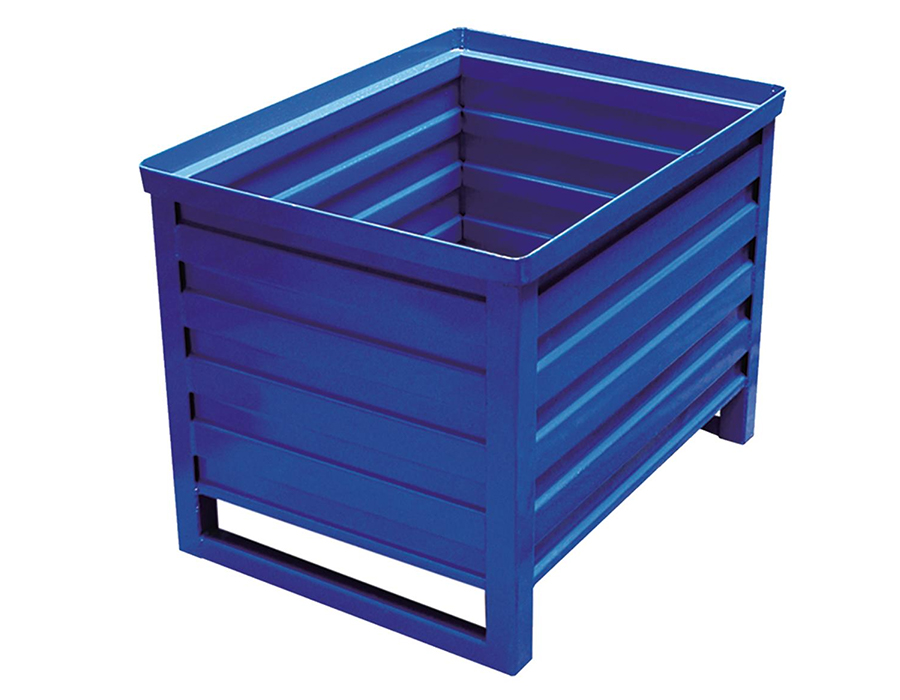
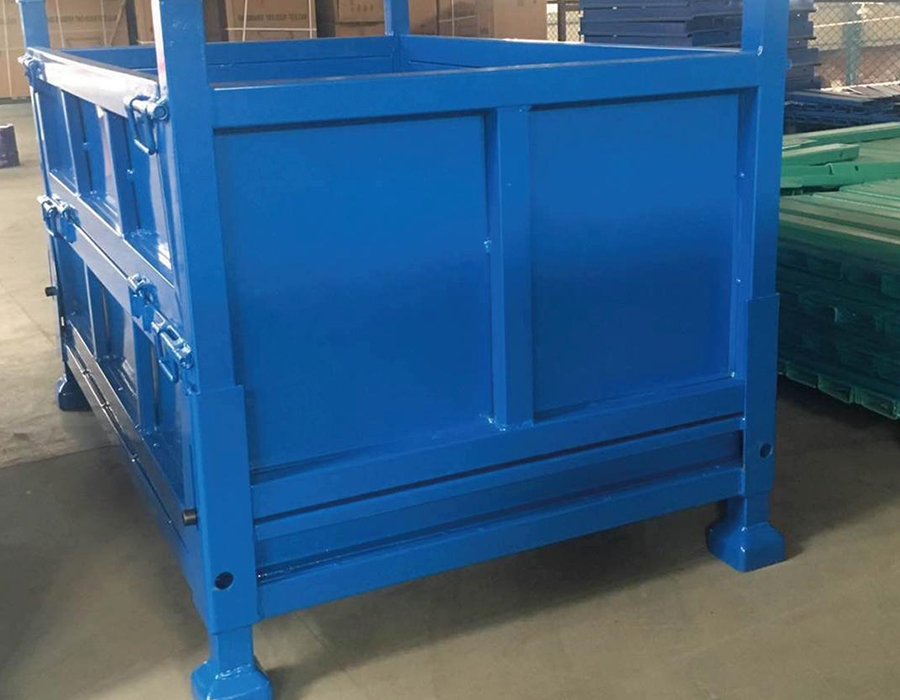
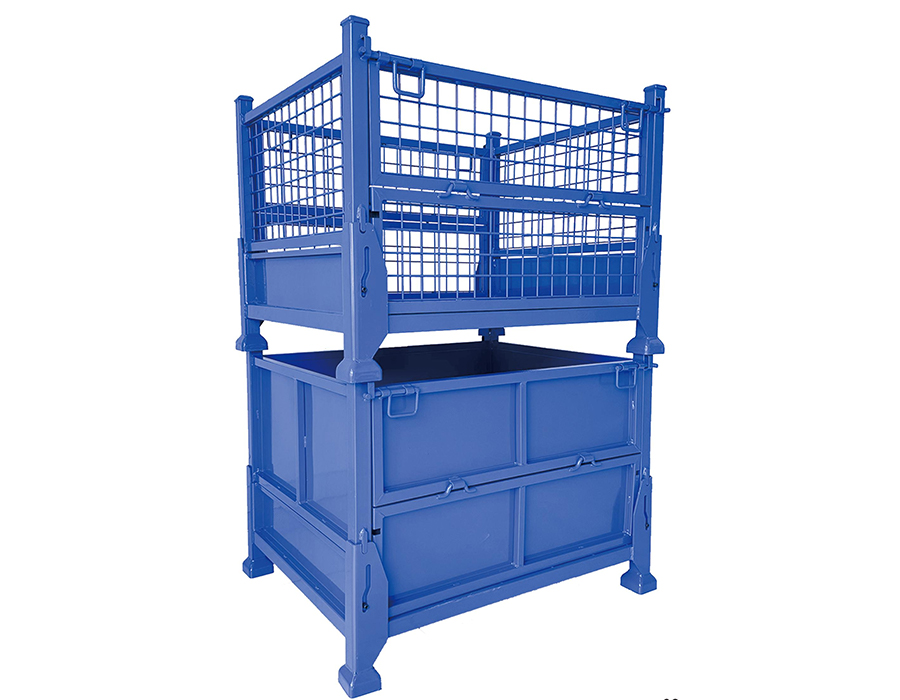
Anhui Huijian Intelligent Equipment Co., Ltd., con sede a Guangde, Anhui, è uno dei principali specialisti nel settore delle scaffalature per magazzini. Ci impegniamo a fornire scaffalature per materiali da officina e cestelli per il turnover di alta qualità per aiutare le aziende a ottenere una gestione del magazzino standardizzata e intelligente.
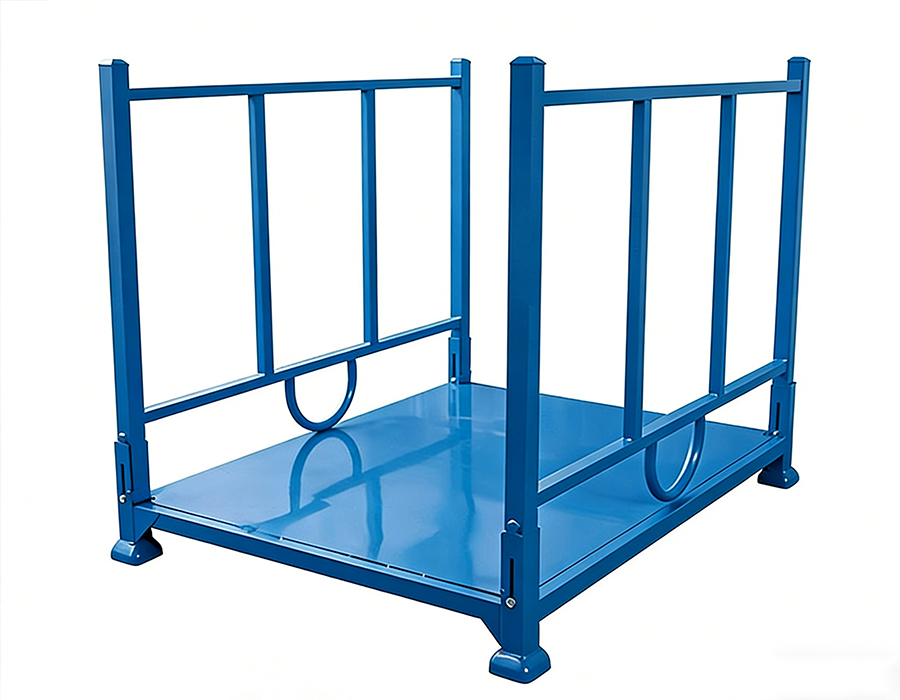
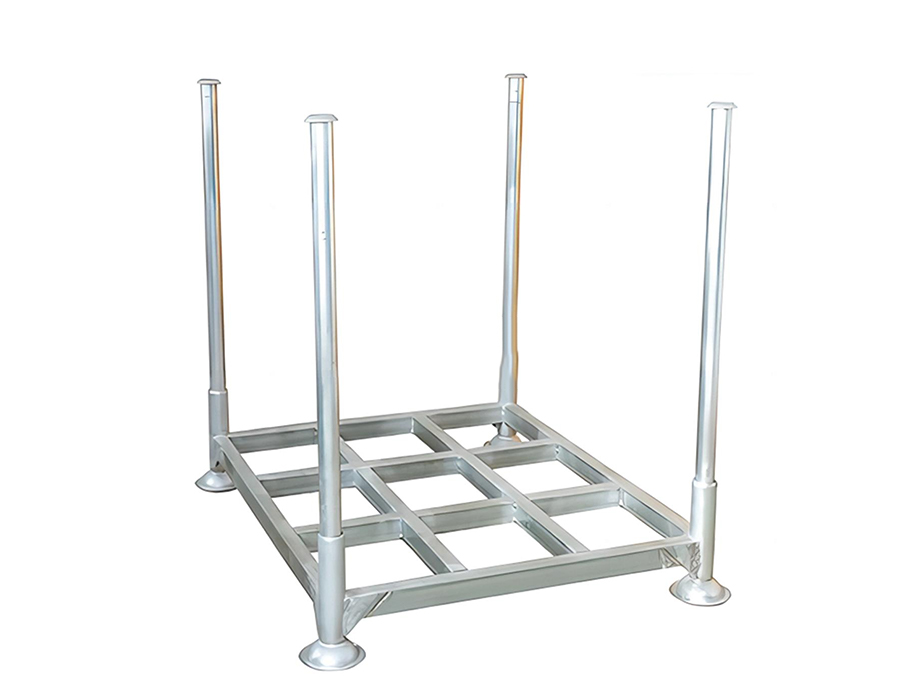
La nostra gamma diversificata di prodotti comprende scaffalature impilabili per celle frigorifere, scaffalature pieghevoli, scaffalature impilabili in tubi e scaffalature a griglia invertita, progettate per varie esigenze di logistica industriale e turnover. Caratterizzati da una struttura completamente assemblata, i nostri scaffali offrono eccezionale capacità di carico e resistenza alla corrosione, con altezze degli strati regolabili per la massima flessibilità di stoccaggio. In particolare, il design pieghevole e impilabile consente uno stoccaggio ad alta densità quando carico e un'occupazione minima di spazio quando vuoto, ottimizzando efficacemente lo spazio dell'officina. Inoltre, i nostri cestelli per il ribaltamento dell'officina (disponibili nei modelli a rete e a piastre) sono compatibili con le operazioni dei carrelli elevatori, accelerando significativamente il flusso di materiale sulla linea di produzione.
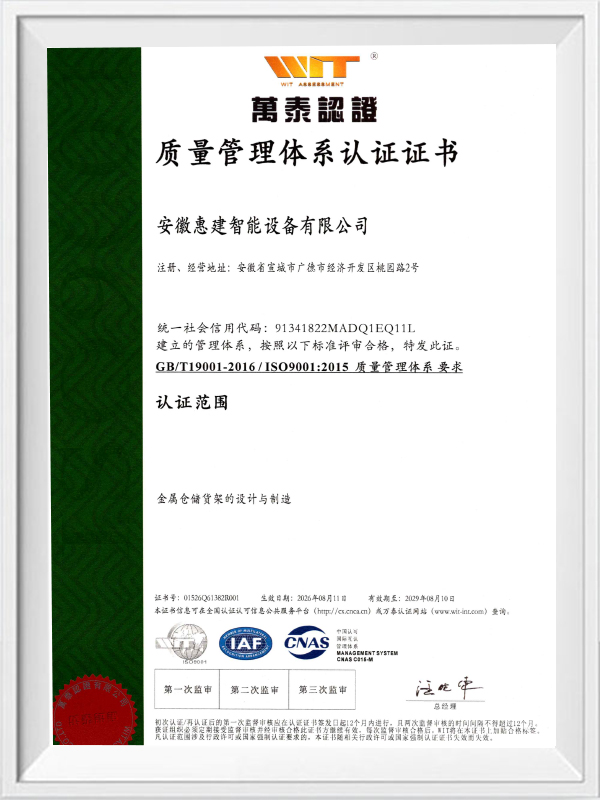
Con un impianto di produzione di 43.000 mq e 6 linee di produzione avanzate, Huijian Intelligent mantiene una capacità annua di 180.000 set. Aderiamo rigorosamente al sistema di gestione della qualità ISO9001:2015, garantendo un controllo rigoroso dall'ispezione delle materie prime all'output finale per garantire durata e stabilità. Dalla pianificazione iniziale e progettazione personalizzata all'installazione professionale e alla manutenzione post-vendita, forniamo un servizio tecnico completo e completo per supportare la tua attività.
Immaginate un magazzino alla fine di un turno: pallet di prodotti finiti in attesa nella zona ...
Leggi di piùQuando un carrello elevatore lascia cadere un pallet pieno su una trave della scaffalatura, la...
Leggi di piùAnhui Huijian Intelligent Equipment Co., Ltd. ha recentemente accolto una delegazione di rapprese...
Leggi di piùPerché le rastrelliere per stampi sono uno strumento fondamentale per il flusso di lavoro ...
Leggi di piùCos'è lo scaffale senza bulloni per carichi leggeri? Scaffalature senza bulloni per ca...
Leggi di piùScaffalature per stoccaggio materiali per officine industriali svolgono un ruolo operativo fondamentalmente diverso rispetto alle scaffalature di magazzino: si trovano all'interno o immediatamente adiacenti alle linee di produzione, il che significa che la frequenza di accesso, la velocità di recupero e la portata ergonomica influiscono direttamente sulla produttività piuttosto che solo sull'efficienza di stoccaggio. La selezione di una tipologia di scaffalatura basata esclusivamente sulla capacità di carico e sull'ingombro, senza modellare il modello di flusso del materiale che la scaffalatura deve supportare, si traduce in configurazioni di stoccaggio che tecnicamente trattengono il materiale ma creano attriti nella movimentazione che rallentano i cicli di produzione e aumentano l'affaticamento dell'operatore.
La distinzione fondamentale è tra archiviazione statica e flusso dinamico. I materiali con prelievo ad alta frequenza (elementi di fissaggio, materiali di consumo, sottoassiemi predisposti per l'uso immediato) richiedono rack configurati per il recupero a movimento singolo senza riposizionamento degli articoli adiacenti. Le scaffalature a flusso alimentato per gravità, i sistemi a contenitori inclinati e le scaffalature a sbalzo a faccia aperta rispondono tutti a questo requisito attraverso diversi meccanismi: le scaffalature a flusso utilizzano rulli inclinati per far avanzare automaticamente lo stock dopo ogni prelievo; i sistemi di contenitori inclinati utilizzano ripiani ad angolo fisso che mantengono le piccole parti visibili e accessibili dalla parte anteriore; Le scaffalature a sbalzo forniscono un accesso laterale senza ostacoli a barre lunghe, estrusioni o tubi senza la necessità di manovrare attorno alle ostruzioni delle colonne. I materiali con una frequenza di prelievo inferiore ma un peso individuale elevato (fusioni grezze, attrezzature pesanti, materiali in rotoli sfusi) sono meglio serviti da scaffalature a pianale piatto o a cassetti posizionate vicino alle attrezzature per la movimentazione dei materiali, dove l'accesso con carrello elevatore o gru ha la priorità rispetto alle considerazioni sulla portata ergonomica.
La disposizione dell'officina determina anche se l'accesso allo scaffale deve essere unilaterale o bilaterale. Nelle linee di produzione con stazioni operatore su entrambi i lati dello scaffale di stoccaggio, l'accesso su due lati, dove lo scaffale è aperto su entrambi i lati, aumenta notevolmente il numero di posizioni di prelievo accessibili da ciascuna stazione. Gli scaffali monolaterali posizionati con la schiena contro una parete recuperano la profondità del pavimento ma limitano il flusso di accesso in una direzione, creando colli di bottiglia quando più operatori necessitano di accesso simultaneo a materiali adiacenti. L'identificazione dei requisiti della direzione di accesso prima che le specifiche del rack siano completate impedisce il risultato comune dell'installazione di rack su un solo lato in posizioni in cui l'accesso su entrambi i lati era operativamente essenziale.
Le officine industriali che ospitano presse per stampaggio, centri di lavoro CNC, apparecchiature di forgiatura o automazione di assemblaggio ad alta velocità generano vibrazioni continue e periodiche che si trasmettono attraverso la struttura dell'edificio a qualsiasi scaffale di stoccaggio ancorato o appoggiato sul pavimento dell'officina. Questo carico di vibrazioni è del tutto assente dai valori di carico standard delle scaffalature, derivati in condizioni di test statici, tuttavia è presente in ogni ora di funzionamento di una scaffalatura installata vicino a macchinari di produzione, accumulando danni da fatica nelle connessioni saldate e nei giunti di fissaggio che sarebbero strutturalmente sani in condizioni di servizio puramente statiche.
Il meccanismo di danneggiamento del rack indotto dalle vibrazioni si concentra in due punti: giunti saldati tra le staffe degli scaffali e le colonne montanti e i collegamenti con bulloni di ancoraggio alla base del rack. I giunti saldati nelle scaffalature standard per lo stoccaggio dei materiali da officina sono progettati per carichi statici di taglio e tensione; il carico ciclico derivante dalle vibrazioni applica una sollecitazione alternata che dà origine a cricche da fatica in corrispondenza dei piedi di saldatura: la discontinuità geometrica sul bordo del cordone di saldatura dove la concentrazione della sollecitazione è massima. L'innesco di cricche da fatica sui piedi di saldatura sotto carico ciclico richiede ampiezze di sollecitazione molto inferiori alla resistenza allo snervamento del materiale, il che significa che una connessione che appare strutturalmente adeguata sotto carico statico può sviluppare cricche dopo migliaia di cicli di vibrazione a livelli di sollecitazione che non causerebbero mai una deformazione visibile in una singola applicazione di carico.
Le contromisure pratiche per le scaffalature installate in ambienti di officina ad alte vibrazioni rientrano in due categorie: isolamento e rinforzo. I cuscinetti isolanti antivibrazioni, ovvero supporti compositi in gomma densa o elastomero posizionati sotto i piedini della base del rack, attenuano l'ampiezza delle vibrazioni trasmessa dal pavimento alla struttura del rack del 40–70%, a seconda della rigidità del cuscinetto e della frequenza di vibrazione dominante. Le misure di rinforzo includono la specifica di saldature a piena penetrazione anziché saldature d'angolo sulle connessioni tra staffa e colonna, l'aggiunta di fazzoletti nei punti dei giunti ad alta sollecitazione e l'utilizzo di rondelle di sicurezza o composti frenafiletti su tutte le connessioni bullonate che altrimenti si allenterebbero progressivamente sotto vibrazione. Gli intervalli di ispezione per le scaffalature in ambienti ad alte vibrazioni dovrebbero essere fissati alla metà dell'intervallo standard applicabile alle installazioni di magazzini statici, con particolare attenzione alle condizioni delle saldature e al mantenimento della coppia dei bulloni di ancoraggio.
La relazione spaziale tra uno scaffale di stoccaggio dei materiali di un'officina industriale e la posizione di lavoro dell'operatore è un problema di ingegneria dei fattori umani tanto quanto un problema di pianificazione dello stoccaggio. I materiali posizionati al di fuori dell'area di portata confortevole dell'operatore (la zona tridimensionale raggiungibile senza flessione eccessiva del tronco, elevazione delle spalle o passo laterale) richiedono aggiustamenti posturali che contribuiscono cumulativamente allo sforzo muscoloscheletrico durante un turno di produzione. Nelle operazioni di assemblaggio ad alta ripetizione in cui gli operatori accedono alle scaffalature decine o centinaia di volte per turno, la qualità ergonomica del posizionamento delle scaffalature ha un effetto misurabile sia sulla salute dell'operatore che sulla velocità di produzione sostenuta.
Le zone ergonomiche di portata rilevanti per il posizionamento delle scaffalature da officina sono definite in relazione alla posizione in piedi dell'operatore e alla normale altezza di lavoro. Per un operatore in piedi di media statura:
Le scaffalature per lo stoccaggio dei materiali da officina vengono spesso installate ad altezze che massimizzano il volume di stoccaggio per ingombro senza riferimento a queste zone, impilando i materiali a un'altezza di 2.000 mm o 2.200 mm per recuperare spazio verticale. Ciò è appropriato per archivi o scorte buffer a cui si accede raramente, ma è una scelta progettuale controproducente per i materiali a cui si accede più volte per turno. Limitare l'altezza delle scaffalature per prelievo attivo a 1.600 mm e accettare la ridotta densità di stoccaggio per ingombro è un legittimo compromesso ingegneristico dal punto di vista ergonomico in cui l'accesso ad alta ripetizione è il requisito operativo dominante.
Le scaffalature cantilever sono la soluzione strutturale appropriata per lo stoccaggio di barre lunghe, estrusi, tubi, lamiere, legname e altri materiali la cui lunghezza li rende incompatibili con le scaffalature standard a campate e travi. La meccanica dello stoccaggio a sbalzo, in cui i bracci orizzontali sporgono da una colonna verticale centrale senza traverse che ostruiscono l'intera lunghezza della zona di stoccaggio, elimina i vincoli di movimentazione che sorgono quando materiali lunghi devono essere infilati oltre le ostruzioni verticali durante il carico e il recupero. Tuttavia, il comportamento strutturale dei bracci a sbalzo sotto carico è più complesso rispetto alle disposizioni standard con mensola e trave e la specifica errata della lunghezza del braccio, della capacità del braccio o della sezione della colonna porta alla deflessione, al ribaltamento della colonna o al cedimento della connessione di base più facilmente rispetto a errori equivalenti nelle scaffalature convenzionali.
L'azione strutturale che governa in un braccio a cremagliera a sbalzo è la flessione anziché il taglio o la compressione. Un braccio a sbalzo caricato all'estremità genera un momento flettente nella connessione braccio-colonna pari al prodotto del carico del braccio e della lunghezza del braccio: una relazione che significa che raddoppiando la lunghezza del braccio si quadruplica la forza di connessione richiesta per lo stesso carico, non di raddoppiarla. I bracci lunghi che trasportano materiali pesanti impongono quindi momenti molto elevati in corrispondenza della connessione della colonna, a cui devono resistere contemporaneamente la saldatura della staffa del braccio e la sezione della colonna. Le sezioni delle colonne per le scaffalature cantilever per officine per carichi pesanti utilizzano in genere sezioni a I o canali a C orientate con il loro asse forte nel piano di carico del braccio: orientate in modo errato, la stessa sezione della colonna può avere solo un quarto della resistenza alla flessione dell'asse forte.
La progettazione della base delle colonne per le scaffalature cantilever deve tenere conto dei momenti di ribaltamento che sono particolarmente grandi rispetto all'ingombro in pianta della scaffalatura. A differenza delle scaffalature a campata in cui le colonne vengono caricate principalmente in compressione, le colonne a sbalzo subiscono una flessione significativa alla base a causa del momento trasferito dai bracci caricati. Questo momento di base crea una forza di sollevamento sull'ancoraggio di base sul lato teso che può superare in grandezza il carico di compressione della colonna quando i bracci sono molto caricati e lunghi. Le piastre di base per le scaffalature a sbalzo devono essere dimensionate e ancorate per resistere a questa forza di sollevamento, non semplicemente al carico di compressione, una distinzione che di solito viene trascurata nelle specifiche generiche che adattano i dettagli di ancoraggio della base delle scaffalature standard alle applicazioni a sbalzo.
I sistemi pull di produzione snella (kanban, rifornimento a due contenitori e controllo dell'inventario min-max) impongono requisiti fisici specifici sugli scaffali di stoccaggio dei materiali dell'officina che le configurazioni standard del catalogo raramente soddisfano senza modifiche. Il requisito principale di un sistema pull è che lo scaffale di stoccaggio renda lo stato dell'inventario visibile e utilizzabile senza conteggi attivi o query di sistema: un operatore che guarda lo scaffale dovrebbe essere in grado di determinare immediatamente se le scorte sono adeguate, prossime al livello di riordino o esaurite e attivare il rifornimento attraverso un segnale fisico (una carta, un contenitore vuoto o un indicatore visivo) senza interrompere l'attività di produzione.
Le scaffalature a flusso continuo - sistemi a rulli inclinati o su ruote in cui il nuovo stock viene caricato dalla parte posteriore e prelevato dalla parte anteriore - sono l'infrastruttura fisica più efficace per i sistemi kanban FIFO e a due contenitori. Quando il contenitore in posizione anteriore viene svuotato, viene rimosso per attivare il rifornimento, mentre il contenitore posteriore scorre in avanti per diventare la posizione di prelievo attiva. La scaffalatura impone fisicamente la rotazione FIFO senza disciplina o etichettatura da parte dell'operatore: il materiale entra da una faccia ed esce dall'altra nella sequenza in cui è stato caricato. Questo sequenziamento automatico è particolarmente utile negli ambienti di officina che immagazzinano materiali con durata di conservazione, tempi di polimerizzazione o requisiti di tracciabilità dei lotti: adesivi, lubrificanti, rivestimenti e materiali di consumo in cui utilizzare prima le scorte più vecchie è un requisito di garanzia della qualità, non solo una preferenza di inventario.
Per i materiali di officina più pesanti che non possono essere gestiti tramite flusso per gravità, viene implementato il rifornimento a due contenitori utilizzando posizioni di scaffalature affiancate di uguale capacità, con un divisore visivo e un portacarte kanban montato sulla parte anteriore di ciascuna posizione. Quando la posizione attiva è esaurita, la carta kanban viene fisicamente rimossa e inviata al punto di rifornimento – il magazzino principale o un fornitore esterno – mentre l'operatore si sposta nella seconda posizione. Il requisito di progettazione dello scaffale è che entrambe le posizioni siano ugualmente accessibili dal lato di lavoro dell'operatore, il divisore tra le posizioni sia chiaramente visibile e permanente anziché un'etichetta mobile e il portacarte kanban sia posizionato in modo tale che una tessera piena sia visibile dal corridoio senza avvicinarsi alla facciata dello scaffale. I nostri scaffali per lo stoccaggio dei materiali per officine industriali sono disponibili con portacarte kanban integrati e marcatori di zone colorate come opzioni di configurazione standard, sviluppati in risposta ai requisiti di produzione snella dei clienti di produzione automobilistica ed elettronica in tutta la nostra base clienti della Cina orientale.
I pavimenti delle officine sono più attivi dinamicamente rispetto alle aree di stoccaggio dei magazzini: carrelli elevatori, veicoli a guida automatizzata (AGV), gru a ponte e carrelli a propulsione manuale operano tutti in prossimità delle scaffalature di stoccaggio e gli effetti combinati delle vibrazioni del pavimento, dell'impatto accidentale e delle onde di pressione dell'aria derivanti dal rapido movimento del veicolo creano forze destabilizzanti sulle scaffalature indipendenti che sono assenti o minime negli ambienti di magazzino statici. La protezione antiribaltamento per le scaffalature di stoccaggio dei materiali delle officine industriali deve quindi affrontare una gamma più ampia di casi di carico destabilizzante rispetto a quanto contemplano le specifiche di ancoraggio delle scaffalature di magazzino standard.
La misura antiribaltamento più affidabile è l'ancoraggio diretto al pavimento tramite bulloni di ancoraggio correttamente specificati: questo elimina il rischio di ribaltamento fornendo un vincolo meccanico positivo anziché fare affidamento sul peso proprio della scaffalatura e sull'attrito della base. Tuttavia, le condizioni del pavimento dell'officina spesso complicano l'ancoraggio diretto: le lastre di cemento possono contenere condotti di servizio incorporati, elementi riscaldanti o schemi di rinforzo che limitano il posizionamento dell'ancoraggio; i pavimenti rivestiti con resina epossidica o trattati chimicamente possono impedire la perforazione; e i layout dell'officina che richiedono frequenti riposizionamenti delle scaffalature rendono gli ancoraggi permanenti operativamente poco pratici. Laddove l’ancoraggio diretto non è fattibile, è necessario combinare strategie alternative per ottenere una stabilità equivalente:
Scaffali per lo stoccaggio dei materiali per officine industriali conservare regolarmente materiali soggetti a controlli normativi: solventi infiammabili, gas compressi, prodotti chimici reattivi, sostanze controllate utilizzate nei processi di trattamento superficiale e materiali con requisiti di separazione definiti ai sensi dei codici antincendio o delle normative sul trasporto. La configurazione fisica delle scaffalature di stoccaggio dei materiali dell'officina nelle aree contenenti tali materiali deve soddisfare non solo i requisiti di carico e accesso, ma anche le distanze di separazione spaziale, le disposizioni di contenimento e i requisiti di ventilazione che sono determinati dalla classificazione di pericolo specifica di ciascun materiale immagazzinato, non dalle pratiche generali di stoccaggio.
Lo stoccaggio di liquidi infiammabili nelle scaffalature delle officine rappresenta la sfida di conformità più comune. Molte strutture immagazzinano piccole quantità di solventi detergenti, lubrificanti o adesivi infiammabili su scaffalature standard da officina a scaffale aperto adiacenti alle apparecchiature di produzione, trattandoli come normali materiali di consumo. Questa pratica spesso non è conforme alle norme antincendio che impongono la separazione dei liquidi infiammabili dalle fonti di accensione, il contenimento delle fuoriuscite tramite vassoi chiusi o armadi di stoccaggio dedicati e limiti quantitativi sul volume di materiale infiammabile che può essere immagazzinato nell'area di produzione aperta. Le configurazioni dei rack per lo stoccaggio conforme di liquidi infiammabili devono incorporare una capacità di contenimento secondaria (vassoi in acciaio raggruppati sotto ciascun livello dello scaffale con un volume di ritenzione pari ad almeno il 110% del contenitore più grande su quello scaffale) e devono essere posizionate alla distanza di separazione minima da fonti di calore, quadri elettrici e apparecchiature di produzione di ignizione specificate dallo standard antincendio applicabile.
Lo stoccaggio delle bombole di gas compresso sugli scaffali delle officine richiede sistemi di contenimento delle bombole dedicati, non semplicemente il posizionamento delle bombole su uno scaffale con una corda legata sul lato anteriore. Le bombole immagazzinate verticalmente devono essere trattenute individualmente mediante una catena, cinghia o barra a due terzi dell'altezza della bombola, fissata ad un elemento strutturale fisso della rastrelliera in grado di resistere alla forza di ribaltamento laterale della caduta di una bombola. Le bombole stoccate orizzontalmente necessitano di supporti a culla che ne impediscano il rotolamento e mantengano il cappuccio di protezione della valvola accessibile per l'ispezione. Lo stoccaggio misto di ossidanti e infiammabili nello stesso rack, anche in posizioni separate sugli scaffali, è vietato dalla maggior parte dei codici antincendio e di sicurezza e richiede una separazione fisica tramite una distanza libera di 3 metri o una partizione ignifuga di 30 minuti.
I processi di produzione soggetti a sistemi di gestione della qualità (ISO 9001, IATF 16949, AS9100 e standard simili) impongono requisiti di tracciabilità dei materiali che si estendono direttamente alla progettazione fisica e al layout degli scaffali di stoccaggio dei materiali in officina. Il sistema di stoccaggio deve supportare l'identificazione inequivocabile dei materiali, la separazione dei lotti o dei lotti, la separazione in quarantena e la rotazione first-in-first-out in modo verificabile tramite audit senza richiedere agli operatori di interrogare un sistema informatico ad ogni ritiro di materiale. Le configurazioni dei rack che non applicano fisicamente questi requisiti si basano sulla conformità dell'operatore alle discipline di etichettatura e posizionamento, una modalità di affidabilità che produce costantemente errori di tracciabilità sotto pressione produttiva.
La separazione dei lotti è il requisito di tracciabilità fisicamente più impegnativo per la progettazione dei rack. Quando due lotti dello stesso materiale con numeri di lotto, codici termici o date di certificazione diversi devono essere immagazzinati contemporaneamente, lo scaffale deve fornire posizioni di stoccaggio fisicamente distinte – non posizioni adiacenti sullo stesso scaffale separate solo da un’etichetta – e deve impedire la miscelazione involontaria durante il prelievo. Livelli di scaffale dedicati per lotto, separati da divisori fisici visibili con portaetichette integrati, rappresentano la configurazione minima adeguata. Idealmente, ogni lotto occupa una zona fisicamente delimitata (un singolo scomparto dello scaffale con barriere laterali a tutta altezza) in modo che una quantità prelevata possa provenire solo da un lotto identificabile, indipendentemente dal livello di attenzione dell'operatore.
La progettazione dei rack di quarantena richiede che i materiali non conformi o sospetti siano immagazzinati in un luogo a cui è fisicamente impossibile accedere attraverso i normali flussi di lavoro di ritiro della produzione. Un rack di quarantena posizionato adiacente al rack del materiale di produzione standard, contraddistinto solo da un'etichetta rossa o da un nastro adesivo, rappresenta un rischio di tracciabilità in qualsiasi ambiente in cui la pressione della produzione crea scorciatoie. Un'efficace conservazione in quarantena utilizza il controllo dell'accesso fisico: un rack chiuso a chiave, una stanza separata o almeno una zona fisica chiaramente distinta separata dall'area di stoccaggio della produzione da un contrassegno di confine visibile che non può essere attraversato senza un'azione deliberata. Noi di Huijian progettiamo scaffalature per lo stoccaggio dei materiali per officine industriali con opzioni dedicate di compartimenti di quarantena - sezioni chiudibili a chiave integrate nella struttura principale della scaffalatura - proprio perché i sistemi di tracciabilità utilizzati dai nostri clienti manifatturieri richiedono questo livello di applicazione fisica, non solo disciplina di etichettatura. Il nostro centro di ricerca e sviluppo di 1.500 metri quadrati ci consente di sviluppare configurazioni specifiche per l'applicazione che soddisfano questi requisiti operativi come soluzioni ingegnerizzate anziché modifiche sul campo.
Il nostro team di professionisti
è pronto a supportarti.


 Produttori di scaffalature per magazzino